法兰钢字打印机
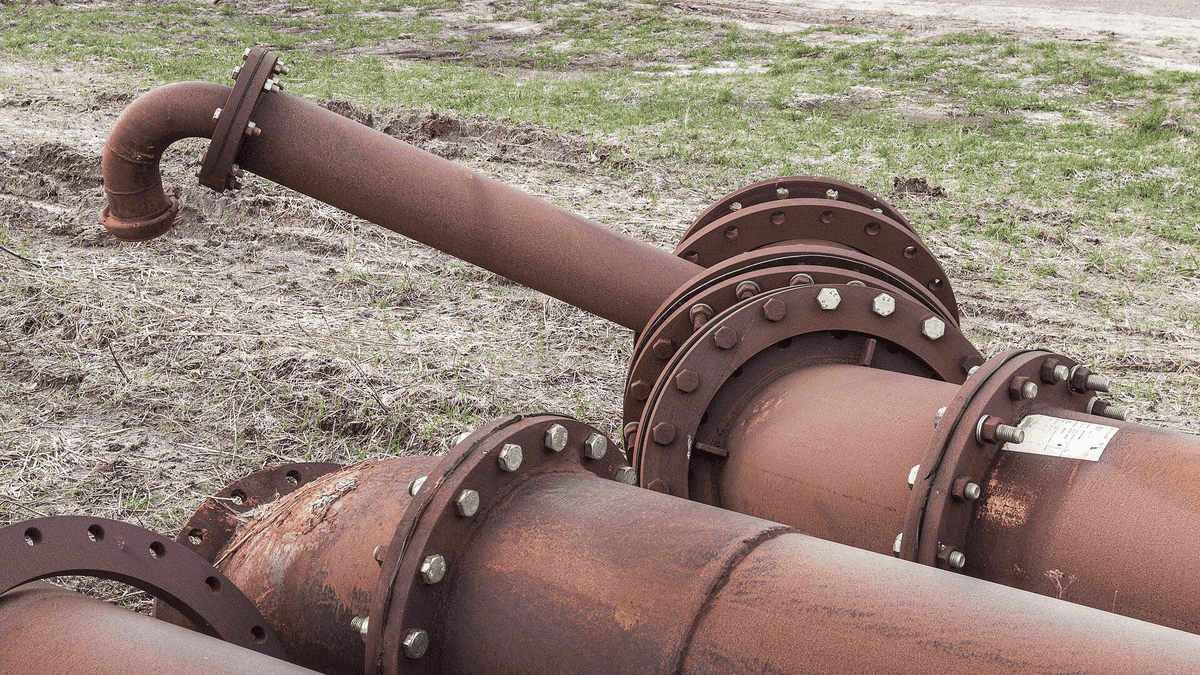
三款机型覆盖 φ60 mm 至 φ1200 mm 法兰,压印力 60 kN 至 320 kN。字高 4 mm 至 12 mm 分三档,深度用 0.01 mm 分辨率深度尺抽检 30 件。
2026 年 3 月,第 300 台液压打包机从江阴徐霞客镇车间下线,同批发出的还有 2 台 YB-F200 法兰钢字打印机与 1 条 YB-P220 粉末打包线。车间 3 条装配线每月排产 22 台,打刻类与打包类设备在同一套检测台上完成 4 h 带料试机。
设备按工况分档配置,压印力 60 kN 至 320 kN,主缸推力 1,000 kN 至 3,200 kN。选型表把 12 个型号与 9 类工况对应起来,现场只需报出料型、日处理量与场地尺寸三个数。
三款机型覆盖 φ60 mm 至 φ1200 mm 法兰,压印力 60 kN 至 320 kN。字高 4 mm 至 12 mm 分三档,深度用 0.01 mm 分辨率深度尺抽检 30 件。
产能 80 袋/h 至 220 袋/h,袋重 10 kg 至 50 kg,计量误差 ±0.5% 至 ±0.2%。阀口袋与敞口袋两种袋型,料斗锥角 60° 配脉冲破拱。
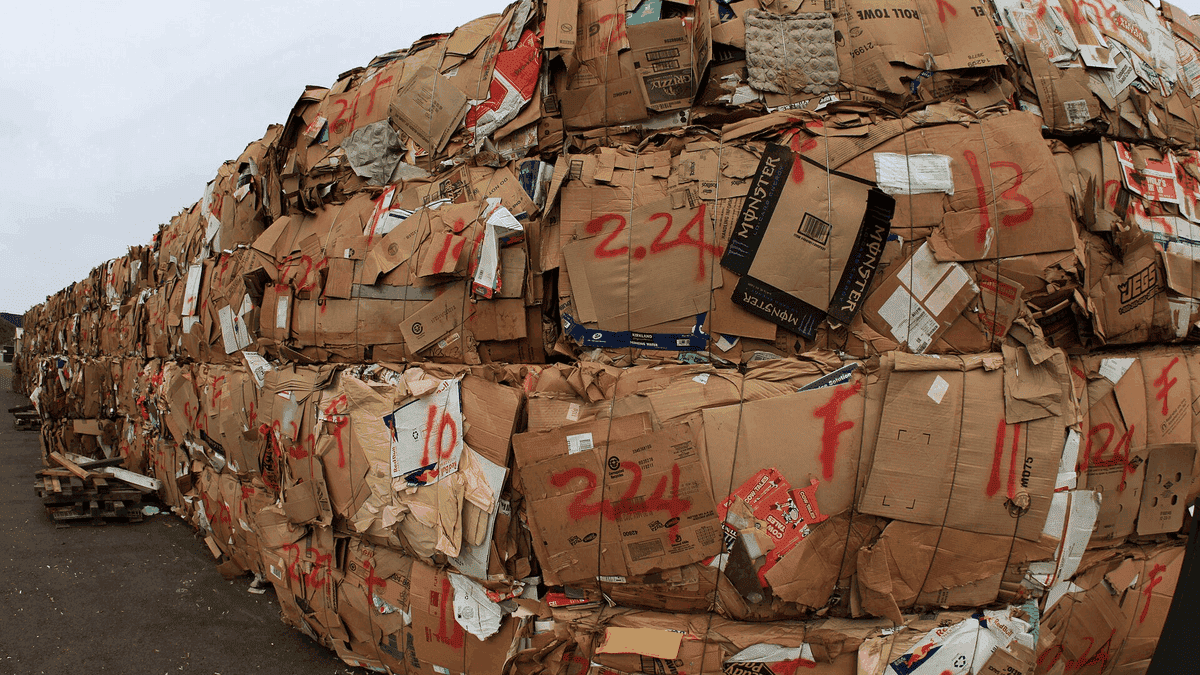
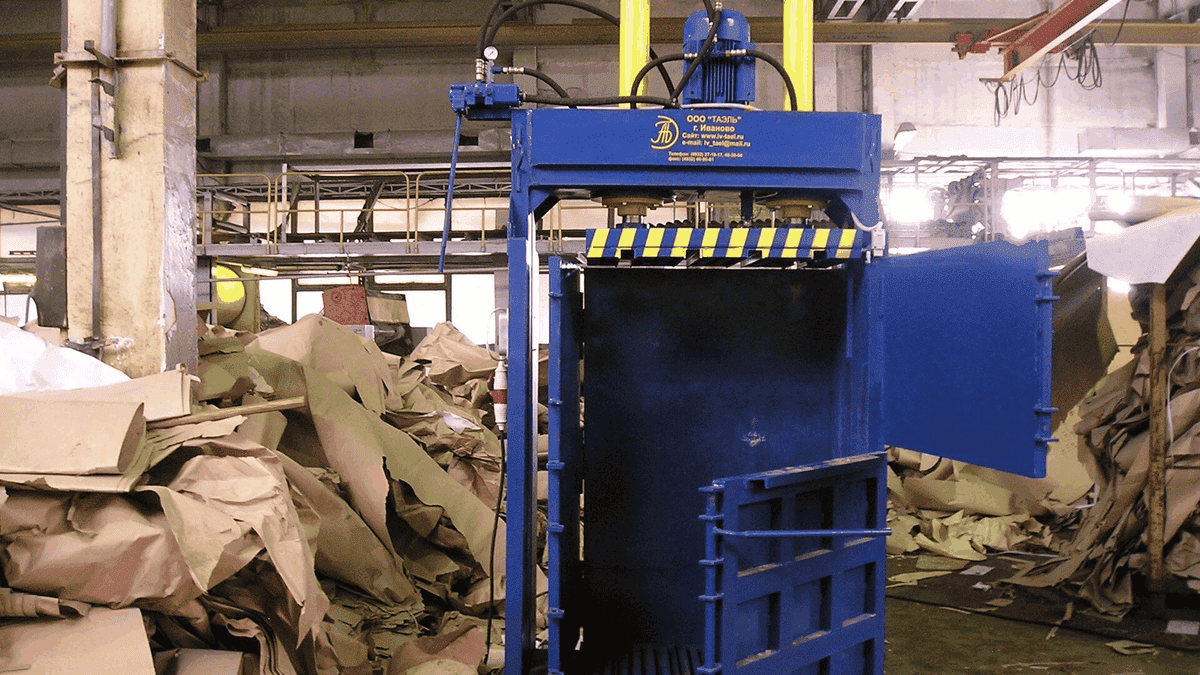
主缸推力 1,200 kN 至 3,200 kN,单包 450 kg 至 1,200 kg。包块密度 0.62 t/m³ 至 0.75 t/m³,配 3 道至 6 道 PET 自动穿带。
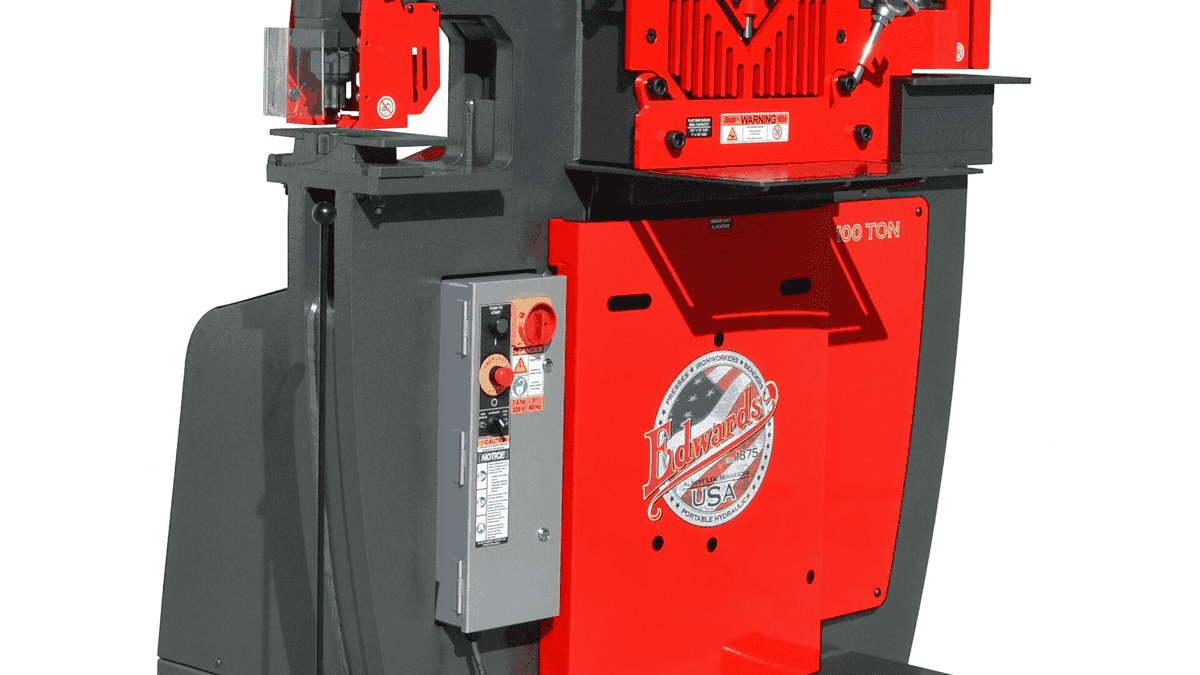
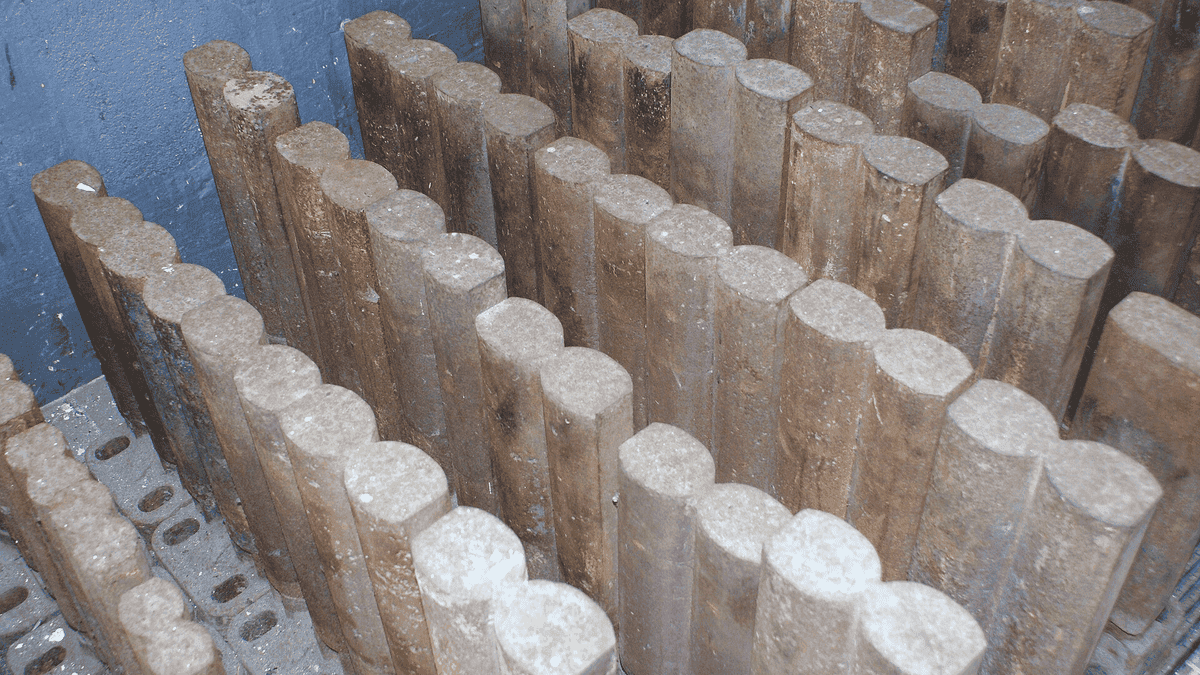
立式与箱式两种结构,推力 1,000 kN 至 3,000 kN。块体密度 0.72 t/m³ 至 1.35 t/m³,含液屑料单班可回收切削液 12 L 至 18 L。
下表按日处理量与料型给出 12 个型号的对应关系,现场的判断顺序是先定量、再定料、最后看场地。每一行的参数都能在对应产品页的参数表里找到同名项目。
| 工况 | 推荐机型 | 关键参数 | 判断依据 |
|---|---|---|---|
| 法兰 ≤ 200 件/班,外径 ≤ φ220 | YB-F60 | 60 kN / 4 mm 字高 | 气动方案单件耗气成本低 0.4 元 |
| 法兰 200 – 400 件/班,外径 ≤ φ600 | YB-F200 | 200 kN / 8 mm 字高 | 深度 0.6 – 0.8 mm 仍有余量 |
| 法兰 ≥ 4 种规格混线 | YB-F320 | 320 kN / ±0.05 mm | 换型 3 min,程序存 500 行 |
| 粉料 ≤ 800 袋/班 | YB-P80 | 80 袋/h / ±0.5% | 1.2 m³ 料斗匹配 500 L 混合机 |
| 粉料 800 – 1,200 袋/班 | YB-P150 | 150 袋/h / ±0.3% | 双螺杆加 4 工位转盘 |
| 粉料 ≥ 1,200 袋/班,需码垛 | YB-P220 | 220 袋/h / ±0.2% | 六轴机械手 12 层垛型 |
| 废纸 ≤ 30 t/日 | YB-W120 | 1,200 kN / 0.62 t/m³ | 18 s 节拍,单班 52 包 |
| 废纸 30 – 120 t/日 | YB-W200 | 2,000 kN / 0.70 t/m³ | 5 道自动穿带,1 人看管 |
| 废纸 ≥ 150 t/日 | YB-W320 | 3,200 kN / 0.75 t/m³ | 双缸同步 0.3 mm,双出包 |
| 金属屑 ≤ 2 t/日 | YB-M100 | 1,000 kN / 0.95 t/m³ | 立式压块,单班 820 块 |
| 轻薄料 ≤ 25 t/日 | YB-M200 | 2,000 kN / 1.2 t/m³ | 箱式侧推,包块叠 3 层 |
| 含 12 mm 钢板与型钢 | YB-M300 | 3,000 kN / 1.35 t/m³ | 剪切加压块一次成型 |
打刻与打包两类设备共用一条工艺路线,区别只在于第 3 步用的是压印头还是主缸。6 个步骤的检测数据都记录在同一张工艺卡上,随机交付时一并归档。
板厚 3 mm 至 30 mm,用 0.01 mm 千分尺在 5 个位置取值。厚度超过上限 10% 的料单独挂牌,不进入标准流程。
三爪或四爪夹具 3 点支撑,端面跳动控制在 0.05 mm 内。装夹后用 0.02 mm 塞尺复核,塞尺进入即重新找正。
打刻类走 60 kN 至 320 kN 压印力,打包类走 1,000 kN 至 3,200 kN 主缸推力。保压时间 4 s 至 8 s,按料型在工艺卡上选定。
字符深度用 0.01 mm 深度尺测 3 点,包块密度用称重法折算。复检比例 10%,同批 30 件的极差超过 0.1 mm 即整批重检。
废纸包 3 道至 6 道 PET 带,张力 350 N 至 700 N;设备本体缠膜 3 层,控制柜单独加 20 mm 珍珠棉。
每台设备带料试机 4 h,记录 30 件打刻深度或 30 包重量。试机数据与合格证、备件清单一起装箱,随车发出。
车间能力决定交期与一致性,4 项关键资源在 2026 年 4 月做过一次扩充。夹具月产能从 18 套提高到 40 套。
工作台 3,000 × 1,800 mm,定位精度 0.02 mm。负责机身大件与夹具底座的一次装夹加工。
配 5 t 桥式起重机与 2 台 3 t 悬臂吊。23 t 级机型可在线上完成总装与管路连接。
配硬度计、0.01 mm 深度尺、0.02 mm 塞尺与 1,500 kg 称重台。覆盖打刻与打包两类检测项。
带料试机 4 h,记录 30 组数据;试机用料由客户寄样,留存 6 个月备查。
交付周期按机型分三档,安装与培训的天数随整线长度变化。售后回访按季度排期。三档在 2026 年的交付记录里分别对应 25、45、75 个工作日。
回访日期 2026 年 9 月 1 日。在役设备 12 台 / 21,600 h。
试验日期 2026 年 8 月 11 日。弧长对比 4 mm 96 mm / 6 mm 132 mm。
改造日期 2026 年 7 月 7 日。锥角 45° → 60°。
普查日期 2026 年 6 月 16 日。环境温度 36 – 39℃。
展会日期 2026 年 5 月 28 日 – 30 日。展位面积 18 m² / B12。
改造日期 2026 年 5 月 19 日。电压改造 380 V → 220 V / 50 Hz。
四个问题来自 2026 年 1 月至 9 月的售后记录。答案里的数字都可以在对应产品页或新闻里找到出处。
打刻区落在密封面水线外侧 6 mm 至 12 mm 的环带上,不接触水线。2025 年 11 月的 36 件水压试验里,深度 0.72 mm 至 0.78 mm 的样件在 1.6 MPa 下保持 30 min 无渗漏,余量仍有 0.02 mm。
9.6 m 厢式车按 450 kg 至 600 kg 的单包装 22 包,17.5 m 平板车按 1.1 t 至 1.2 t 的单包装 30 包。选包重时先量车厢内宽,再看叉车额定载荷,两者取小值。
锥角做到 60° 并在锥部加 2 只脉冲气嘴,每 8 s 喷 0.3 s、风量 0.4 m³/min。2026 年 7 月的改造记录显示,8 h 下料中断从 7 次降到 0 次。
夹具、模具与电压改造一般加 7 至 15 个工作日,整线布局调整加 20 至 25 个工作日。改造前先寄 3 件料样或 20 kg 物料,试机通过再排产。
寄 3 件法兰或 20 kg 物料到厂,5 个工作日内出打刻样件或压块样件,样件与检测数据一同寄回。到厂看机请提前 1 天电话预约,车间工作日 8:00 至 17:30 开放。